Il dilemma dello scienziato dei materiali
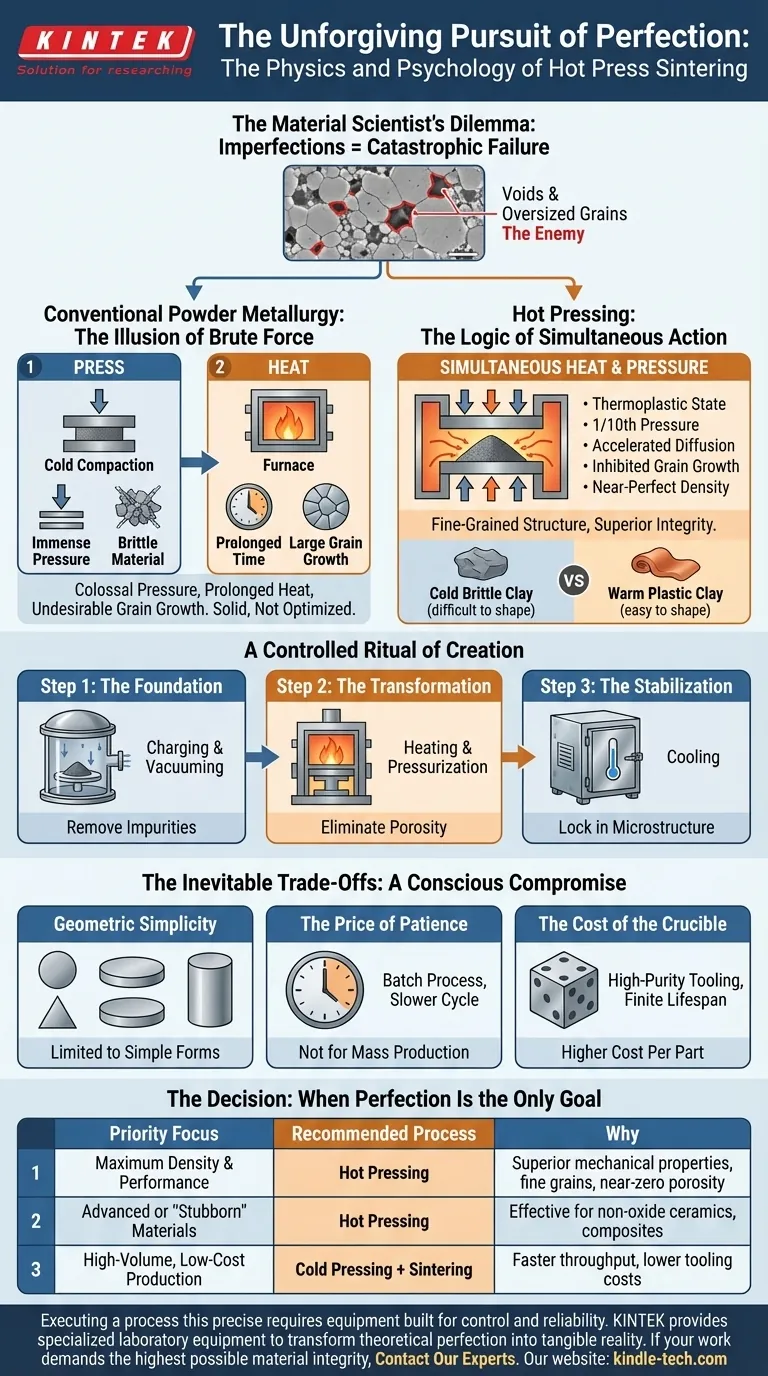
Immagina di creare un componente per la turbina di un motore a reazione o un pezzo di armatura balistica. Il tuo nemico non è solo lo stress o il calore; è il mondo invisibile delle imperfezioni. Un singolo vuoto microscopico o un grano cristallino troppo grande può diventare l'epicentro di un guasto catastrofico.
Questo è il dilemma fondamentale dello scienziato dei materiali: la ricerca della perfezione teorica contro i vincoli pratici della produzione. La maggior parte dei processi comporta compromessi. La pressatura a caldo, tuttavia, è meno un compromesso e più una dichiarazione di priorità. È una scelta deliberata di scambiare la convenienza con un'integrità del materiale senza pari.
L'illusione della forza bruta
La metallurgia convenzionale delle polveri segue spesso una logica in due fasi: pressare, quindi riscaldare. In primo luogo, un'immensa pressione compatta una polvere a temperatura ambiente. Quindi, un forno la cuoce per ore, sperando che le particelle si fondano insieme.
Questo approccio è intuitivo, ma è un attacco di forza bruta. Richiede una pressione colossale per superare la rigidità a freddo del materiale e un calore prolungato e intenso per indurre gli atomi a legarsi. Ciò spesso si traduce in una crescita indesiderata dei grani, che può compromettere la resistenza del componente finale. Si ottiene un solido, ma non una struttura fondamentalmente ottimizzata.
La logica dell'azione simultanea
La pressatura a caldo riscrive le regole. Applicando contemporaneamente alta temperatura e pressione, crea un ambiente in cui il materiale diventa collaborativo.
Pensala come la differenza tra modellare argilla fredda e fragile e argilla calda e plastica. Il calore nella pressatura a caldo porta la polvere in uno stato termoplastico, rendendola morbida e malleabile. Di conseguenza, spesso richiede solo un decimo della pressione necessaria per la pressatura a freddo.
Questa sinergia non rende solo il processo più semplice; lo attiva fondamentalmente.
- Diffusione accelerata: La combinazione di calore e pressione accelera notevolmente il trasferimento di massa, consentendo agli atomi di legarsi attraverso i confini delle particelle con incredibile efficienza.
- Crescita dei grani inibita: Il processo è così rapido e avviene a temperature più basse, impedendo la formazione di grani grandi e indebolenti.
- Densità quasi perfetta: La pressione schiaccia fisicamente i vuoti, mentre il calore salda insieme le particelle, risultando in una struttura a grani fini con densità quasi teorica.
Un rituale controllato di creazione
Il processo di pressatura a caldo è metodico, preciso e spesso eseguito sottovuoto. Ogni fase è un'azione deliberata per controllare lo stato finale del materiale.
Fase 1: Le fondamenta (Caricamento e aspirazione)
Innanzitutto, la polvere grezza viene caricata in una robusta matrice. L'intera camera viene quindi evacuata. Creare un vuoto è fondamentale: rimuove i gas intrappolati e le impurità atmosferiche che potrebbero causare difetti o reazioni chimiche indesiderate ad alte temperature. Si tratta di creare una tela pura e controllata.
Fase 2: La trasformazione (Riscaldamento e pressurizzazione)
Il forno riscalda la polvere appena al di sotto del suo punto di fusione. Una volta raggiunta la temperatura, viene applicata una pressione uniassiale. Questa forza diretta è il cuore del processo, che comprime insieme le particelle ormai malleabili ed elimina la porosità con notevole efficacia.
Fase 3: La stabilizzazione (Raffreddamento)
Infine, il componente appena formato viene raffreddato in modo controllato per prevenire shock termici e bloccare la sua microstruttura superiore, libera da stress interni.
I compromessi inevitabili: un compromesso consapevole
Questa ricerca della perfezione comporta vincoli non negoziabili. Scegliere la pressatura a caldo è un riconoscimento di questi compromessi.
Semplicità geometrica
La pressione uniassiale che crea una densità così incredibile limita anche l'output a forme relativamente semplici come dischi, blocchi e cilindri. Si sceglie la sostanza rispetto alla forma complessa.
Il prezzo della pazienza
La pressatura a caldo è un processo a lotti. Il ciclo di caricamento, riscaldamento, pressatura e raffreddamento è intrinsecamente più lento dei metodi continui. Non è progettato per la produzione di massa, ma per applicazioni in cui la qualità di ogni singolo pezzo è fondamentale.
Il costo del crogiolo
Le matrici e i pistoni devono resistere a condizioni estreme. Realizzati con materiali come grafite ad alta purezza o ceramiche avanzate, questi utensili sono costosi da produrre e hanno una durata limitata, aumentando il costo per pezzo.
La decisione: quando la perfezione è l'unico obiettivo
Quindi, quando si sceglie questo percorso impegnativo? Il quadro decisionale è chiaro e si riduce al tuo obiettivo primario.
| Focus prioritario | Processo consigliato | Perché |
|---|---|---|
| Massima densità e prestazioni | Pressatura a caldo | Ottiene proprietà meccaniche superiori, struttura a grani fini e porosità quasi zero. |
| Materiali avanzati o "ostinati" | Pressatura a caldo | Eccezionalmente efficace per ceramiche non ossidiche, compositi e materiali resistenti alla sinterizzazione convenzionale. |
| Produzione ad alto volume e a basso costo | Pressatura a freddo + Sinterizzazione in forno | Maggiore produttività e minori costi di attrezzaggio la rendono più economica per applicazioni meno impegnative. |
Eseguire un processo così preciso richiede attrezzature costruite con la stessa filosofia di controllo e affidabilità. Per laboratori e team di ricerca dedicati a superare i confini della scienza dei materiali, un sistema di pressatura a caldo affidabile non è un lusso, è fondamentale. KINTEK fornisce le attrezzature di laboratorio specializzate ingegnerizzate per questi scenari esatti, consentendo agli scienziati di trasformare la perfezione teorica dei materiali in realtà tangibile.
Se il tuo lavoro richiede la massima integrità del materiale possibile, Contatta i nostri esperti
Guida Visiva
Prodotti correlati
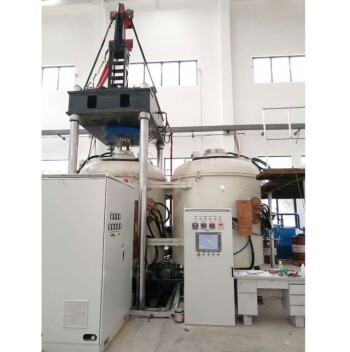
- Fornace a Pressa Calda a Induzione Sottovuoto 600T per Trattamento Termico e Sinterizzazione
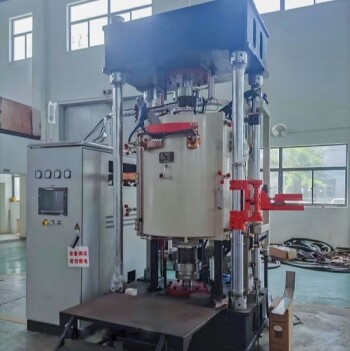
- Forni per trattamento termico sottovuoto e sinterizzazione a pressione per applicazioni ad alta temperatura
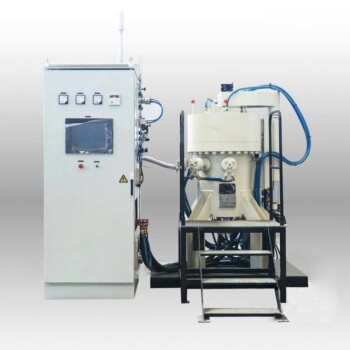
- Fornace per Trattamento Termico Sottovuoto e Sinterizzazione con Pressione d'Aria di 9 MPa
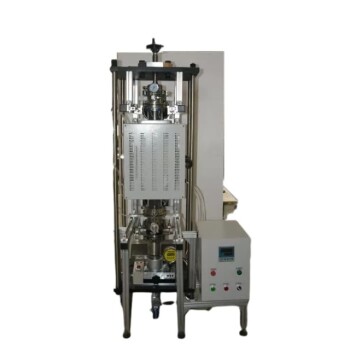
- Fornace Sottovuoto a Pressa Calda Macchina a Pressa Sottovuoto Fornace Tubolare
- Macchina per forni a pressa a caldo sottovuoto Pressa sottovuoto riscaldata
Articoli correlati
- Guida completa all'applicazione del forno a caldo sotto vuoto
- Il paradosso della purezza: scegliere il cuore del tuo forno a pressa a caldo sotto vuoto
- Forno a caldo sottovuoto: una guida completa
- Forgiare la perfezione nel vuoto: la fisica dei materiali ultra-densi
- Struttura e classificazione del forno di sinterizzazione con pressa a caldo sottovuoto