L'illusione della solidità
Abbiamo una fiducia profonda e istintiva negli oggetti solidi. Supponiamo che un pezzo di metallo, un componente ceramico o un blocco di polvere pressata sia uniformemente resistente ovunque.
Questa supposizione è spesso errata.
In molti processi produttivi, l'atto stesso della creazione introduce difetti nascosti. Come una faglia in profondità sottoterra, queste inconsistenze invisibili nella densità sono i punti di partenza per futuri cedimenti: crepe, deformazioni e prestazioni incoerenti. Non si tratta di un cedimento del materiale, ma di un cedimento di una forza fondamentale: la pressione.
La tirannia della forza uniassiale
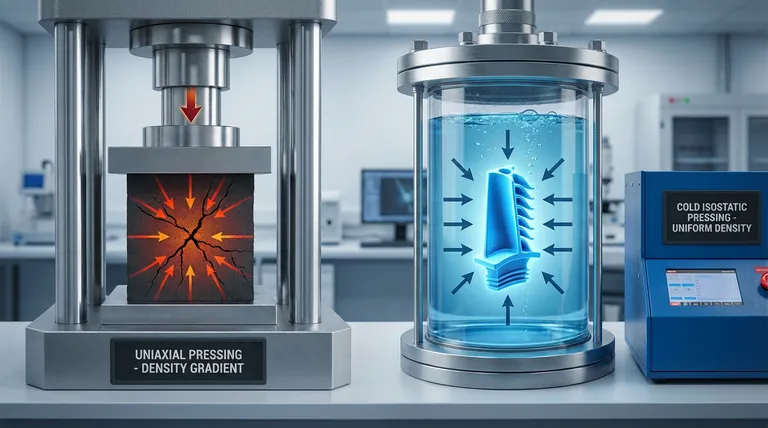
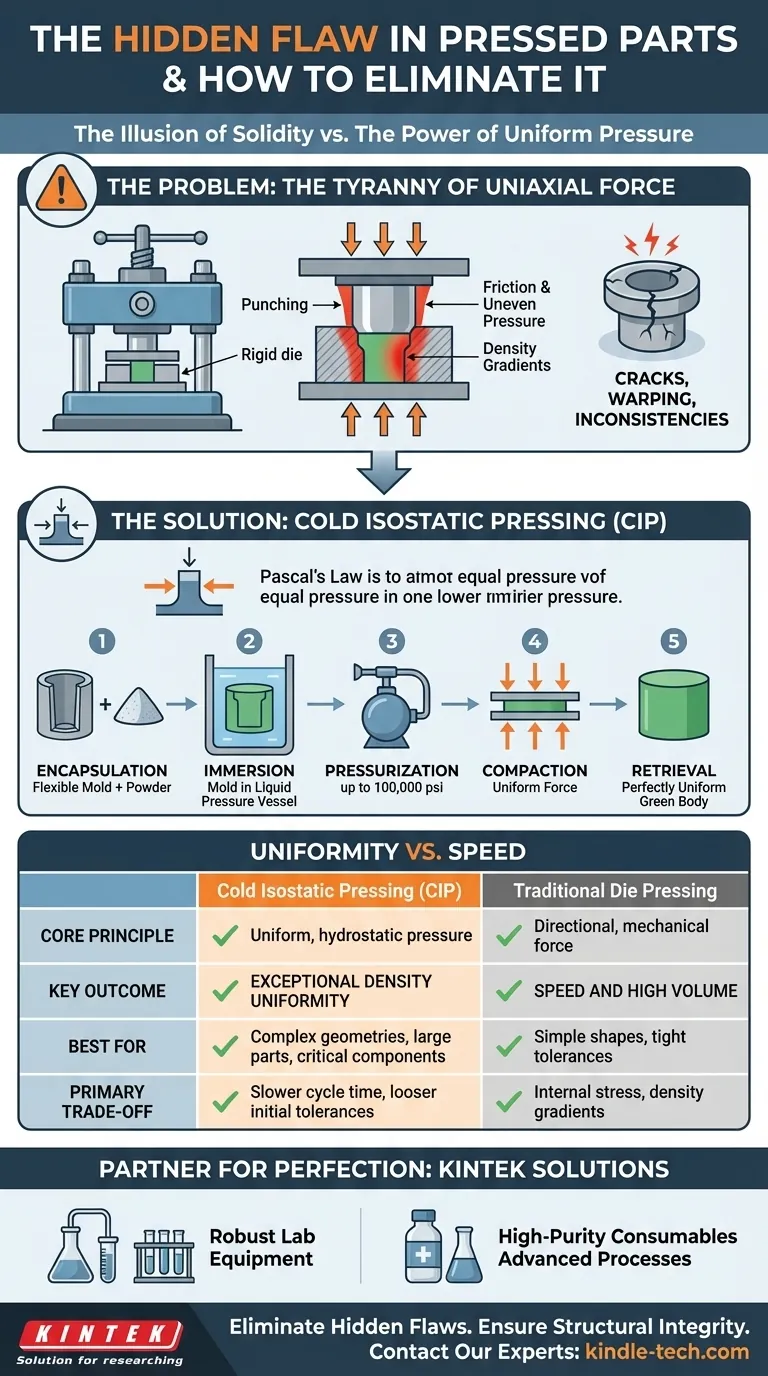
La compattazione tradizionale delle polveri utilizza un metodo semplice e intuitivo: una potente pressa spinge un punzone in una matrice rigida. Questo è noto come pressatura uniassiale (o biassiale). È veloce, efficiente ed eccellente per produrre forme semplici in grandi volumi.
Ma ha un peccato fisico nascosto: l'attrito.
Mentre la polvere viene compressa, le particelle sfregano contro le pareti rigide della matrice. Questo attrito impedisce che la pressione venga trasmessa uniformemente in tutto il componente. La polvere direttamente sotto il punzone diventa incredibilmente densa, mentre il materiale negli angoli inferiori rimane più sciolto.
Il risultato è un pezzo con significativi gradienti di densità. Queste non sono solo piccole variazioni; sono punti di stress incorporati che possono causare la deformazione di un componente durante il riscaldamento, un restringimento non uniforme o la rottura sotto carico.
Una soluzione elegante: pressione da ogni direzione contemporaneamente
E se potessi comprimere un componente da tutte le direzioni contemporaneamente, con una forza perfettamente uniforme? Questo è il principio fondamentale della pressatura isostatica a freddo (CIP) e rappresenta un approccio fondamentalmente più elegante alla compattazione.
Invece della forza bruta da una direzione, la CIP sfrutta la Legge di Pascal. Immergendo uno stampo flessibile in un liquido e pressurizzando quel liquido, la forza viene applicata uniformemente su ogni singolo punto della superficie dell'oggetto. Non c'è attrito con le pareti della matrice perché le "pareti" sono un fluido.
Il processo è un'applicazione deliberata e multi-stadio di questo principio.
Il processo di uniformità
- Incapsulamento: La polvere grezza viene sigillata all'interno di uno stampo flessibile, impermeabile, in elastomero. Questo stampo definisce la forma del pezzo ma non resiste alla pressione in arrivo.
- Immersione: Lo stampo sigillato viene posto in un recipiente a pressione, che viene quindi riempito con un mezzo liquido (come acqua o olio). Questo liquido è il grande livellatore.
- Pressurizzazione: Una pompa esterna pressurizza il liquido, a volte fino a un'immensa pressione di 100.000 psi (690 MPa). Questa pressione idrostatica avvolge lo stampo.
- Compattazione: La forza viene trasmessa attraverso lo stampo flessibile alla polvere, compattando le particelle insieme con perfetta uniformità, creando un corpo "verde" denso e solido.
- Recupero: La pressione viene rilasciata, il liquido viene drenato e il corpo verde perfettamente uniforme viene rimosso.
Il componente risultante è privo dei gradienti di densità interni che affliggono i pezzi pressati uniassialmente. La sua struttura interna è omogenea, prevedibile e fondamentalmente più resistente.
L'anatomia di una decisione: uniformità vs. velocità
La scelta di un processo produttivo è un esercizio psicologico tanto quanto tecnico. Ti costringe a definire ciò che apprezzi veramente: velocità o perfezione? Volume o integrità?
La CIP non sostituisce tutti gli altri metodi. È una scelta strategica quando la qualità del materiale è non negoziabile.
| Caratteristica | Pressatura Isostatica a Freddo (CIP) | Pressatura tradizionale in matrice |
|---|---|---|
| Principio fondamentale | Pressione idrostatica uniforme | Forza meccanica direzionale |
| Risultato chiave | Eccezionale uniformità di densità | Velocità e alto volume |
| Ideale per | Geometrie complesse, pezzi grandi, componenti critici | Forme semplici, tolleranze strette |
| Compromesso principale | Tempo ciclo più lento, tolleranze iniziali più lasche | Stress interni, gradienti di densità |
Se il tuo obiettivo è produrre milioni di rondelle semplici al minor costo, la pressatura in matrice è la scelta logica.
Ma se stai creando una complessa pala di turbina, un grande isolatore ceramico o un impianto medico dove difetti interni potrebbero essere catastrofici, non stai più ottimizzando per la velocità. Stai ottimizzando per la certezza. Per queste applicazioni, la CIP è la via superiore.
Dalla teoria alla pratica: attrezzarsi per la perfezione
La ricerca di materiali impeccabili non è solo un esercizio teorico. Richiede attrezzature precise e affidabili in grado di gestire pressioni immense con un controllo perfetto. Raggiungere la densità uniforme promessa dalla CIP è impossibile senza una base di strumenti di laboratorio e materiali di consumo di alta qualità.
È qui che il teorico incontra il pratico. Noi di KINTEK siamo specializzati nel fornire le robuste attrezzature di laboratorio e i materiali di consumo ad alta purezza che consentono a ricercatori e produttori di superare i limiti dei metodi tradizionali. Le nostre soluzioni sono progettate per supportare processi avanzati come la pressatura isostatica a freddo, fornendoti gli strumenti per costruire componenti con la massima integrità del materiale possibile.
Eliminare i difetti nascosti nei tuoi materiali inizia con l'adozione di un principio di pressione migliore. Per garantire che i tuoi componenti abbiano la densità uniforme e l'integrità strutturale di cui hanno bisogno, è ora di esplorare processi avanzati. Contatta i nostri esperti
Guida Visiva
Prodotti correlati
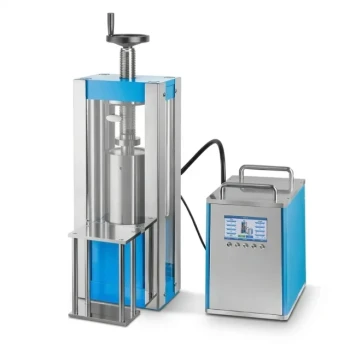
- Macchina per pressa isostatica a freddo da laboratorio elettrica divisa per pressatura isostatica a freddo
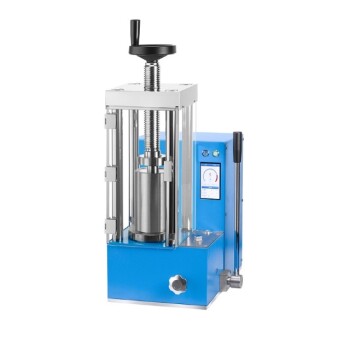
- Pressa Isostatica a Freddo Elettrica da Laboratorio CIP per Pressatura Isostatica a Freddo
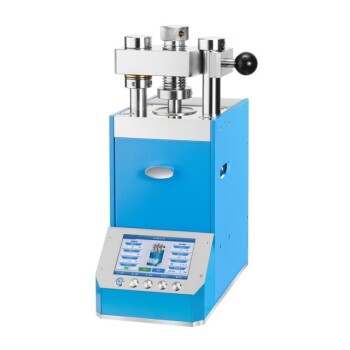
- Presse Isostatica a Freddo per Laboratorio Automatico Macchina per Presse Isostatica a Freddo
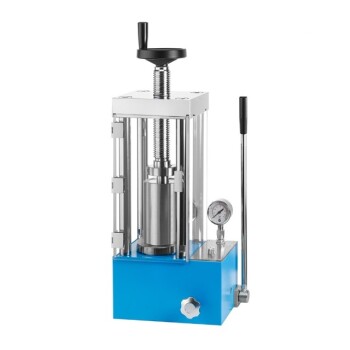
- Macchina manuale per pressatura isostatica a freddo CIP per pellet
- Stampi per pressatura isostatica per laboratorio
Articoli correlati
- Selezione delle attrezzature di pressatura isostatica per lo stampaggio ad alta densità
- Capire la pressatura isostatica: Tecniche a freddo e a caldo
- Fasi dell'operazione di pressatura isostatica divisa
- La pressatura isostatica a freddo: una svolta nella scienza dei materiali
- Principio e processo della pressatura isostatica a freddo